

Sécurité industrielle : les 3 clés pour bien choisir sa solution de muting

Ces zones doivent être protégées de l’intrusion.
Réduire la taille de l’ouverture dans le protecteur aux seuls objets transportés n’est souvent pas suffisant pour garantir une sécurité totale et empêcher le passage d’un bras, d’une main, ou d’une personne entière. Il est donc important de mettre en place des solutions de distinction homme/objet transporté, afin de maintenir la sécurité sans entraver la productivité.
De nombreuses solutions de muting et alternatives existent. Mais il n’est pas toujours facile de trouver celle qui convient le mieux à votre configuration.
3 questions essentielles doivent guider votre réflexion :
1. De quelle manière est transportée l’objet ou les matériaux dans la zone dangereuse ?
a. L’objet est déposé par l’opérateur manuellement > un sas est souvent adapté, mais il peut ralentir la productivité
b. L’objet est transporté de manière automatique (convoyeur à bande, convoyeur aérien, AGV, …) > choisir sa solution selon la partie du corps de l’opérateur qui peut traverser l’ouverture
2. Quelle partie du corps peut traverser l’ouverture ?
a. L’opérateur ne peut passer que le bras > une mesure de protection supplémentaire telle qu’un tunnel (mettre le lien vers le document) peut suffire.
b. L’opérateur peut passer en entier par l’ouverture
Alors il est nécessaire de détecter lorsque la personne passe par l’ouverture et de la distinguer de l’objet ou du matériel devant passer à travers. De plus, il faudra estimer si le dispositif est capable de distinguer qu’un opérateur cherche à passer en parallèle de l’objet.
3. Est-ce que l’opérateur a la possibilité de passer en parallèle de l’objet ?
Lorsqu’un objet passe à travers un dispositif de protection. Cela peut générer des zones à l’arrière ou à côté de l’objet où le capteur ne pourra détecter. On parle alors de zone aveugle. Il est donc primordial d’estimer si l’objet devant passer dans l’ouverture empêche quelqu’un de passer en parallèle et ce, en estimant tous les formats d’objets devant passer.
a. L’ouverture est de la même taille que les objets devant la traverser sans laisser de place pour qu’un opérateur passe en parallèle > solutions classiques d’inhibition ou de différenciation d’un objet d’une personne par sa forme comme avec le Smart Box Detection de SICK qui distingue objet rectangulaire d’une personne
b. L’ouverture est plus grande que les objets devant passer au travers et permet à un opérateur de passer en parallèle
3 stratégies sont possibles :
- Mise en place des protecteurs mobiles adaptés à l’objet passant au travers afin d’empêcher l’opérateur de passer sans être détecté.
- Utilisation d’un ou plusieurs dispositifs de protection capables de surveiller une forme particulière tel qu’un scrutateur laser de sécurité.
- S’intéresser non pas à l’objet qui passe à travers l’ouverture mais au support sur lequel il est positionné.
Pour plus de détails sur les solutions possibles, SICK a établi un guide interactif pour vous guider dans le choix de la solution la mieux adaptée à votre application. Téléchargez-le ici.
VPA Industrie : L’expertise globale pour la protection en zones ATEX
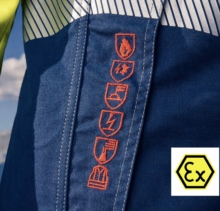
En atmosphère explosive, la sécurité de vos collaborateurs ne tolère aucun compromis. Spécialiste des équipements de protection individuelle (EPI) et des vêtements professionnels, VPA Industrie vous accompagne dans la protection globale de vos équipes évoluant en zones ATEX. Notre offre rassemble une sélection complète de vêtements normés ATEX (pantalons, vestes, combinaisons antistatiques et multirisques) ainsi […]
Stocker les tourets avec un stockeur rotatif vertical motorisé
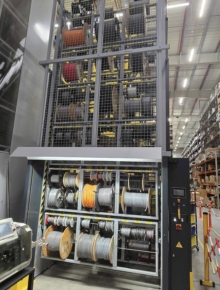
Le stockage de tourets avec un stockeur rotatif vertical motorisé est une méthode encore peu connue mais particulièrement ingénieuse et éprouvée, pour optimiser la manutention, améliorer l’organisation des ateliers, et réduire les risques d’accidents de travail. SYSTEO INDUSTRIE propose plusieurs gammes de racks à tourets motorisés conçus pour stocker efficacement et/ou dérouler sans effort les tourets à une hauteur ergonomique. Les solutions en stockage vertical […]
Maintenance prévisionnelle : 5 étapes pour passer de la réaction à l’anticipation
260 000 dollars, c’est le coût moyen d’une heure d’arrêt non planifié dans l’industrie, selon Aberdeen Research. Et la facture s’alourdit chaque année : une heure d’arrêt coûte aujourd’hui environ 50 % de plus qu’en 2019. Aucun responsable maintenance n’ignore que les arrêts pèsent lourd. Rares sont ceux qui en connaissent le montant exact sur […]